
38CrMoAl圆钢 锻打圆钢 大直径38CrMoAl棒料选材与性能详解
38CrMoAl是国标GB/T3077合金结构钢,也是行业经典专用氮化钢,其中38CrMoAl锻打圆钢,大直径38CrMoAl棒料在重型机械、大型主轴、重载蜗杆等大件零部件制造中应用广泛。相较于普通热轧圆钢,锻造工艺生产的大直径38CrMoAl棒料,在晶粒组织致密性、内部探伤质量、整体力学稳定性上优势突出,适合对内部质量、承载能力、氮化后变形控制要求严苛的大件加工场景。
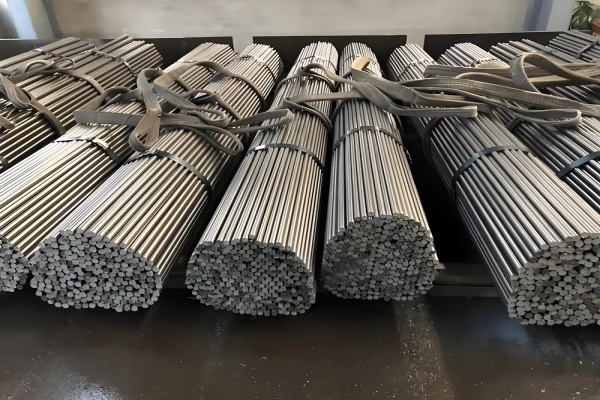
38CrMoAl材料核心特点是含有铝、铬、钼合金元素,在经过渗氮处理后,钢材表层会形成致密氮化层,表面硬度可达HV900~1100,耐磨、抗咬合性能优异,而材料心部在调质处理后,保持良好强度与韧性,实现表层耐磨、芯部强韧的组合特性,非常适合精密重载零部件生产。普通热轧圆钢在小直径规格表现稳定,但当直径尺寸增大后,钢坯芯部容易出现疏松、偏析等冶金缺陷,大规格工件热处理后容易出现性能不均。而锻打圆钢通过高温反复锻压,打碎粗大铸态晶粒,压实内部孔隙,提升材料全截面组织均匀性,降低大件氮化加工时的变形风险,满足超声探伤检测要求,这也是重型设备优先选用38CrMoAl锻打圆钢的核心原因。
大直径38CrMoAl锻打棒料常规可生产直径50mm至数百毫米规格,可按需求定制长度,供货状态包含退火、调质两种,可直接提供材质证明与探伤报告。锻造生产时需要严格控制锻造温度区间,始锻温度一般控制在1150~1180℃,终锻温度不低于850℃,锻后采用缓冷工艺,避免钢材内部产生锻造裂纹,锻造比达到标准要求,保障材料整体质量稳定。大直径锻料后续加工流程一般为先粗加工,进行调质热处理,再精加工,*后实施氮化处理;调质工序用来提升心部综合力学性能,氮化处理提升表面耐磨性能,整套工艺搭配才能发挥38CrMoAl钢材的材料优势。
在实际工程应用上,大直径38CrMoAl锻打圆钢多用于大型机床主轴、重载蜗杆、大型精密丝杆、压缩机活塞杆、高压阀杆、大型泵轴、重型镗杆、精密大型齿轮、塑料挤出机螺杆等零部件。这类零件长期承受交变载荷、摩擦磨损,对尺寸稳定性、耐磨性能、抗疲劳能力都有很高标准,普通钢材很难兼顾氮化硬度与心部韧性。在工程机械、大型机床装备、液压设备、橡塑机械等行业,大直径38CrMoAl锻打棒料已经成为大件氮化零件的主流选材,氮化处理后零件使用寿命显著提升,减少后期设备维护频次。
采购大直径38CrMoAl锻打圆钢时,需要重点关注几项指标。**,确认材质牌号,区分38CrMoAl与38CrMoAlA,两者纯净度存在差异,38CrMoAlA杂质控制更严格,适合超高精度零件;第二,明确直径公差、长度以及探伤等级,大件毛坯优先选择锻打料,不要选用热轧料替代;第三,提前确认交货状态,退火料方便后续机加工,调质料可以减少热处理工序;第四,可要求附带材质化验单,核对化学成分与力学性能指标,保障原材料可追溯。同时,大直径锻料加工过程中需要控制切削参数,热处理阶段合理把控升温、冷却速率,减少大件变形,保障成品尺寸精度。
很多采购人员容易混淆热轧圆钢与锻打圆钢,简单来说,小直径零件热轧38CrMoAl圆钢即可满足需求;当工件直径大、截面厚、承受重载,并且后续要做氮化处理、要求探伤合格,必须选用38CrMoAl锻打圆钢,大直径38CrMoAl棒料。锻造工艺消除大规格坯料内部缺陷,全截面力学性能均匀,氮化变形更小,从原材料层面降低大件零部件失效风险。
综上,38CrMoAl锻打圆钢作为大直径氮化钢棒料,凭借优异的渗氮性能、稳定的内部组织、良好的综合力学性能,成为重型装备精密轴类、传动大件的关键原材料。合理区分热轧料和锻打料,根据工件尺寸、载荷、热处理工艺选择合适的原材料,是零部件设计选材中重要一环。

